

FloEFD助力增材制造技术,重塑冷板设计
日期:2026-02-09
FloEFD助力增材制造技术,重塑冷板设计
ECAM 全称为 Electrochemical Additive Manufacturing(电化学增材制造),是一种在室温下进行的金属3D打印技术。它能直接制造结构复杂、纯度极高的金属部件,而且几乎不用后处理。在热管理中,这项技术以高精度和高性价比,为创新设计带来了新的可能。在本文中,我们将分享如何结合增材制造技术和Simcenter FloEFD 仿真软件,探索并突破传统冷板设计的极限。
竞赛背景:ASME K-16 & IEEE EPS 学生冷板设计挑战赛
我们是西门子工业软件诺丁汉 2024/25 实习生团队。今年,我们参加了 ASME K-16 与 IEEE EPS 学生冷板设计挑战赛,目标是探索增材制造技术如何突破传统冷板结构的限制。
我们借助Simcenter FloEFD仿真软件,对六种 CAD 概念模型进行建模和仿真,并从三个核心指标评估它们的表现:
- -热阻thermal resistance
- -压降pressure drop
- -质量mass
最终包括我们在内的四支队伍晋级决赛。我们将设计以纯铜材质3D打印出来,并在IEEE ITherm 2025大会上向学术与业界专家展示成果。
冷板概念设计
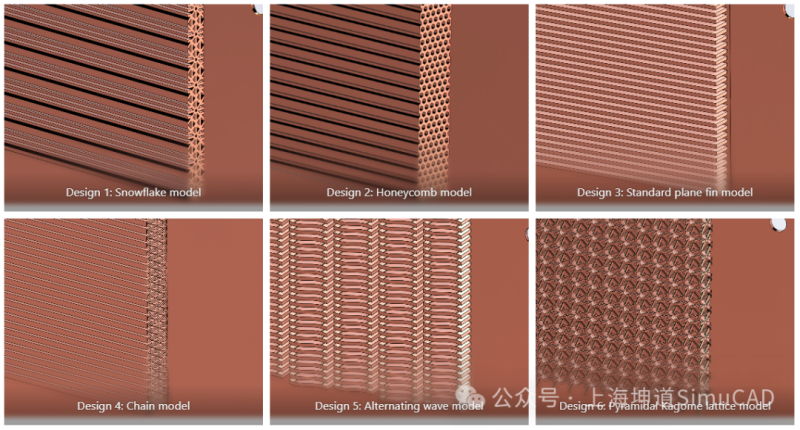
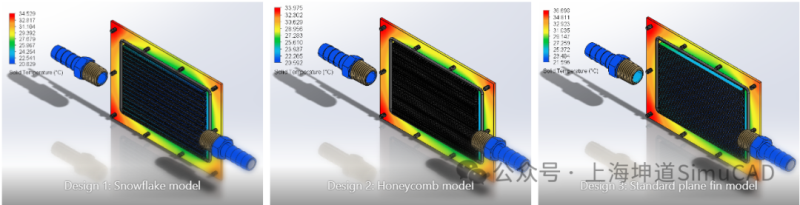
我们首先建立了六款 CAD 模型,再通过CFD仿真比较它们的性能,从中筛选出最值得优化的设计。
- -设计1:雪花结构
- -设计2:蜂巢结构
- -设计3:标准平直翅片结构
- -设计4:链式结构
- -设计5:交替波纹结构
- -设计6:金字塔形 Kagome 点阵结构
冷板设计的 CFD 仿真分析
在对设计1和设计2进行早期仿真时,我们发现它们的性能指标(FoM)明显偏低。原因在于入口附近存在几何突变,导致冷板内部产生较大的压降。这样的几何变化会引发回流与涡旋,造成流体在局部区域旋转甚至反向运动,破坏下游的稳定流动。受此影响,冷板的传热效率下降、能量损失增加,因此这两种设计难以继续推进。
设计4和设计5在温度和质量方面表现更好,但压降有所增加,说明维持流道顺畅至关重要。虽然它们的 FoM 略优于基准模型,但提升幅度有限,考虑到增材制造的复杂性和成本,这种小幅改进性价比不高。
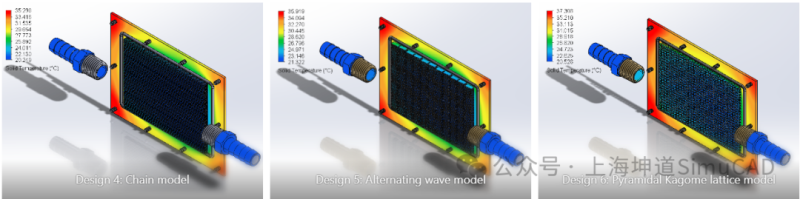
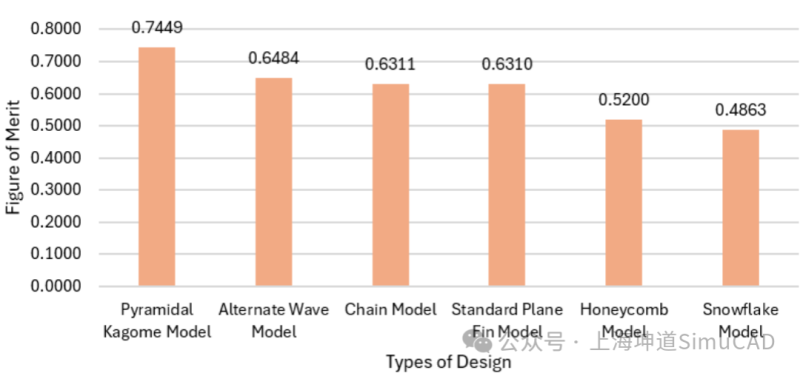
相比之下,设计6(Kagome 点阵结构冷板)在热阻、压降和质量之间实现了最佳平衡。在入口流量为 1.85 L/min 时,Kagome 点阵结构模型的FoM比标准平直翅片模型高出11.39%,性能最出色,因此成为最终优化的核心设计。
从自然界汲取灵感的Kagome 结构
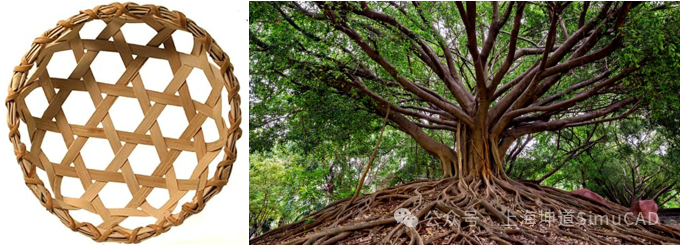
Kagome 结构不仅获得最高 FoM,也充分体现了增材制造的优势。它的灵感来自竹编结构,也借鉴了树木等自然界的仿生结构。该设计能够有效压降、热阻和质量,提升散热效率。而这种复杂的几何结构几乎无法用传统加工方法制造。
为了满足 3 mm 的厚度要求,我们在最终设计中采用了768个Kagome单元。每个单元包含倾斜 55° 的细杆,杆半径只有 0.2 mm,满足制造的最小特征尺寸要求。这种复杂结构非常适合增材制造技术,它能轻松制造传统方法难以实现的精细几何结构。
不同于只能按标准几何形状阵列排布的传统平直翅片结构,Kagome 点阵结构就像一条轻量化的散热高速公路,能在紧凑的结构内优化流体流动,提高散热效率。
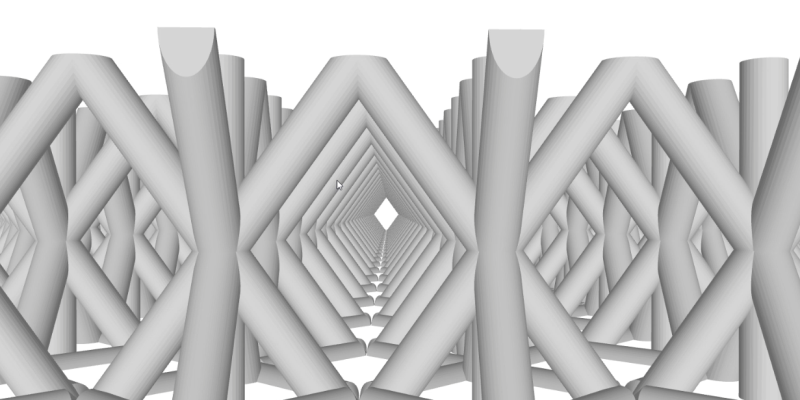
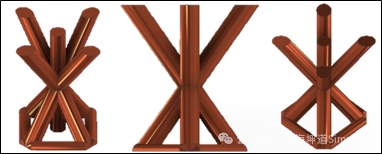
在决定继续推进这个想法后,我们最初尝试将点阵层以不同角度排列,但并未观察到明显改善,因此最终将点阵方向与流向保持一致,使速度分布更均匀,压降进一步下降。
为了增强对流效果,我们在点阵中心加了一根立柱,用于制造小尺度湍流并打破边界层增长,加强热对流;最后,在底部增加金字塔形底座,可扩大与流体的接触面积,从而提升散热效果。虽然这样增加了一些质量,但降低热阻与压降的收益补偿了这部分代价。
对优化后的冷板设计进行CFD 仿真
我们将优化后的 Kagome 点阵冷板与提供的外壳模型组装,并设定增材制造的冷板材料为纯铜,导热率为380 W/m·K,其他部件为绝热。冷板底部施加 350 W 的均匀热流密度,入口流量为 1.85 L/min,水温 20°C。
为确保结果精准,我们进行了网格加密。Simcenter FloEFD使用了SmartCells技术和基于八叉树的笛卡尔网格自动划分技术,在本研究中,FloEFD对冷板的几何形状和更复杂的流体域自动划分了更细的网格,以确保精度,而在周围区域则使用较粗的网格,从而提高求解效率。
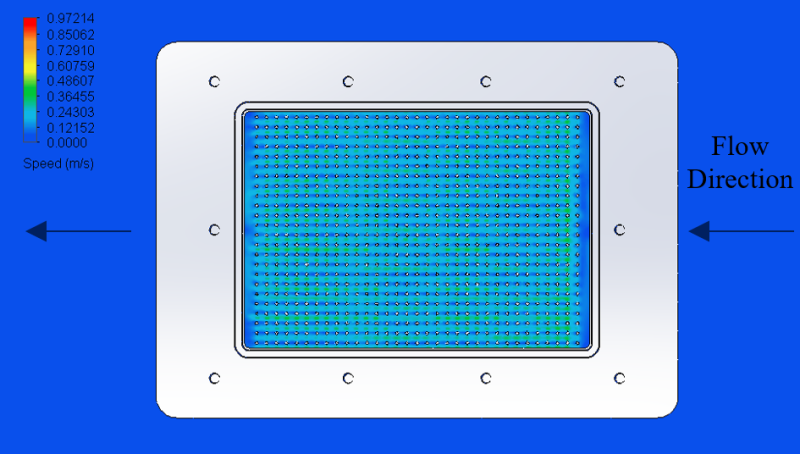
上图展示了冷板内部的流速分布。较高的流速可以抑制热边界层的增长,加大温度梯度,从而提升传热效率。但与此同时,涡流、旋流及回流等现象也会带来更高的压降。为了找到最佳平衡点,我们进行了参数化研究,以确定可获得最高FoM的质量流量。通过分析角落的最高芯片温度、冷板压降以及冷板自身质量,我们进行最终的仿真,以计算FoM。
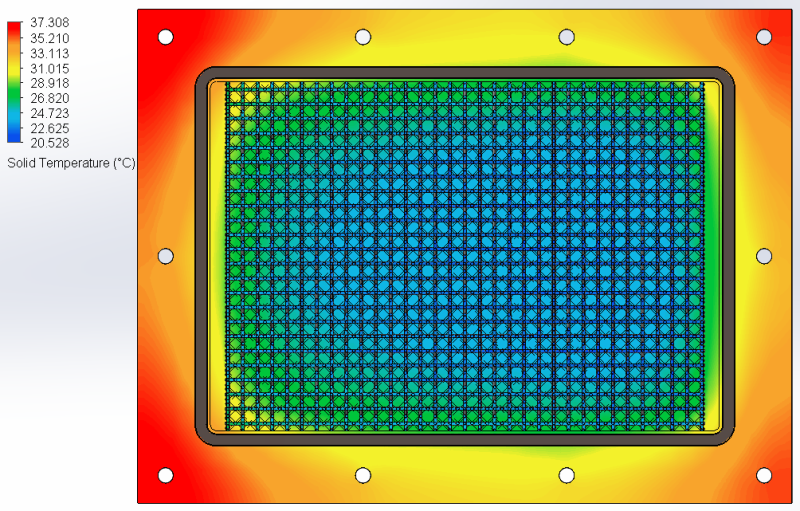
底板的最高温度为 37.308°C。这是因为冷板仅布置在底板中央位置进行导热。然而,底板中大面积未与冷板直接接触的区域,仍因有效的对流散热而维持在较低温度。得益于开放式框架结构,我们在保证能够承受流体冲击的强度前提下,大幅降低了冷板质量。
在实验设计(DoE)分析中,FoM达到 0.74489,对应质量流量 2 L/min。下面展示了结合固体温度与压力分布的流体仿真过程:
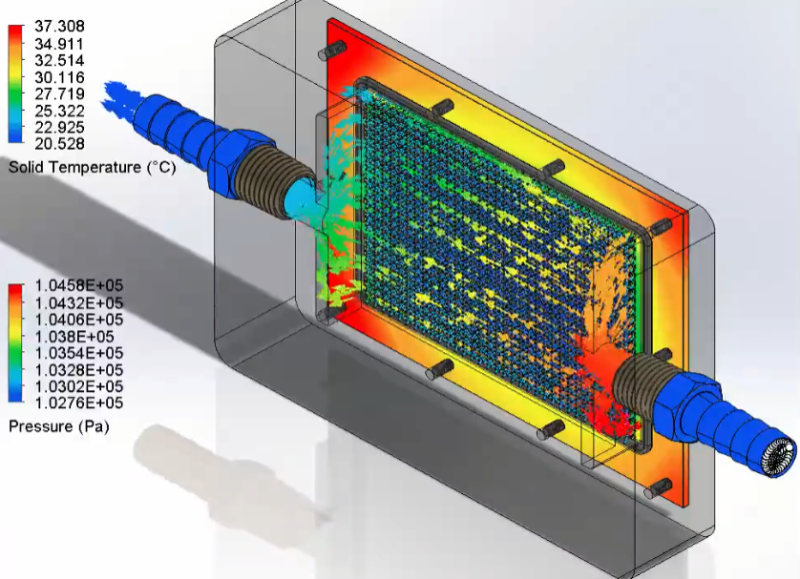
我们最终决定采用完整的出口截面设计,可以促进流体在内部更加均匀分布,并避免局部冲击效应,从而强化底板范围内的热扩散。
这种方法在降低热阻、降低压降和降低质量之间取得了良好平衡,并最终达到了最高的性能指标。传统设计往往需要在这些关键参数间进行取舍,但通过金字塔式 Kagome 点阵结构模型,我们能同时优化三项指标,在效率与结构之间几乎无需妥协。正是这种平衡,使最终设计在所有仿真方案中FoM 达到0.7449,兼具实用性与优异性能。
采用增材制造技术打印冷板,进行测试验证
在提交最终设计之前,我们意识到,这一尺度下的增材制造对精度要求极高。为此,我们采用多种常见的增材制造工艺打印原型,进行可制造性验证。
最初,我们使用熔融沉积成型(FDM)技术,以 PLA 材料按2:1 放大打印,因为该设备的最小特征尺寸为 0.4 mm。受限于打印机体积,我们仅打印了四分之一模型,耗时约 4 小时 40 分钟。随后,我们采用数字光处理(DLP)工艺,用树脂打印了完整模型。由于最小特征尺寸限制,此模型按 1.5:1 比例放大打印,耗时约 1 小时,之后还需进行后处理。
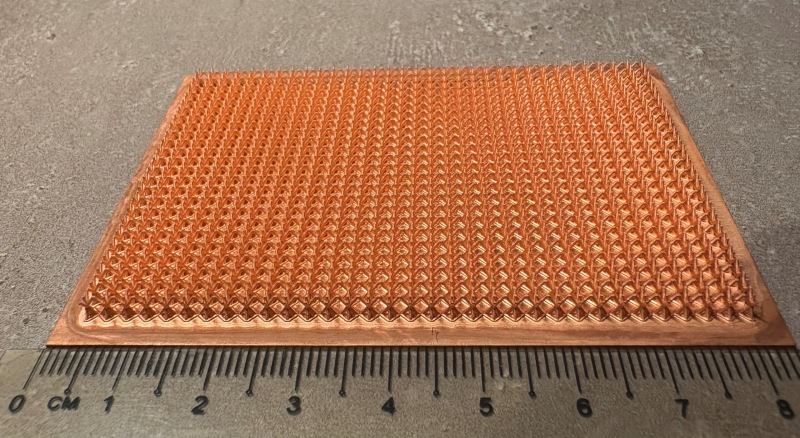
这些原型帮助我们确认最终设计可以被成功制造,也凸显了 Fabric8Labs ECAM 技术的优势:它能在不需要支撑结构的情况下制造极细杆件、内部腔体与复杂悬垂结构,而传统铣削或铸造根本无法实现。
Fabric8Labs 使用该技术打印铜冷板,交给Intel和普渡大学 S-Pack 实验室进行实验验证。
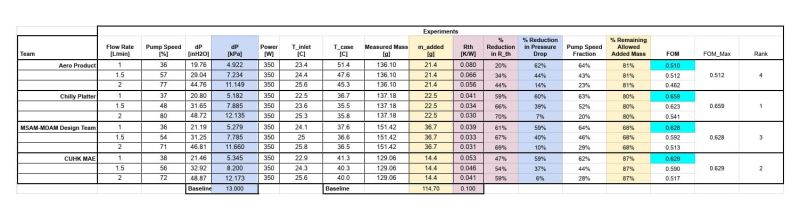
实验结果显示,我们的冷板设计在所有决赛作品中取得了最高的 FoM,进一步证明了其有效性和可靠性,能够如前文所述,在关键任务环境中有效避免热失效。
结语
凭借创新的Kagome 点阵冷板,团队从全球十五支参赛队伍中脱颖而出,成功入围 ITherm 2025 并最终获得二等奖。在竞赛过程中,他们充分运用 Simcenter 软件完成设计与验证,不仅提升了工程实践能力,也收获了跨学科协作与创新思维的宝贵经验。
未来,随着增材制造与先进散热技术的快速发展,设计验证将愈发依赖高效、可靠的仿真工具。无论是早期概念验证,还是面对复杂几何与多物理场耦合挑战, Simcenter FloEFD可以帮助工程师更快做出更优的设计决策,减少试错成本,加速产品落地。如果您想深入了解Simcenter FloEFD仿真解决方案及应用案例,欢迎拨打021-62157100或通过官网留言与我们联系!
关于上海坤道
上海坤道信息技术有限公司成立于2009年,前身为英国Flomerics公司中国代表处,现为西门子工业软件(原Mentor Graphics公司)在中国大陆的授权金牌和专家级(Expert Partner)合作伙伴。一直以来,坤道专注于热仿真和热测试领域,为电子半导体、汽车、航天航空等行业提供Simcenter FloEFD、Flotherm Flexx、Flomaster等流体传热仿真软件解决方案和Simcenter T3STER热阻测试、Simcenter POWERTESTER功率循环测试、SanjSCOPETM 反射率热成像系统等硬件解决方案,具备资深专业、经验丰富的技术团队提供产品销售、项目咨询、硬件定制开发和技术培训等服务。目前,坤道公司已为400多家企业与机构提供热仿真&热测试解决方案和应用实践落地。
欢迎关注 上海坤道 SimuCAD 公众号,我们将为您带来最新产品资讯和专业的解决方案。

联系我们:
电话:021-62157100
邮箱:marketing@simu-cad.com
官网:http://www.simu-cad.com
哔哩哔哩:上海坤道SIMUCAD

 沪公网安备 31010602003953号